
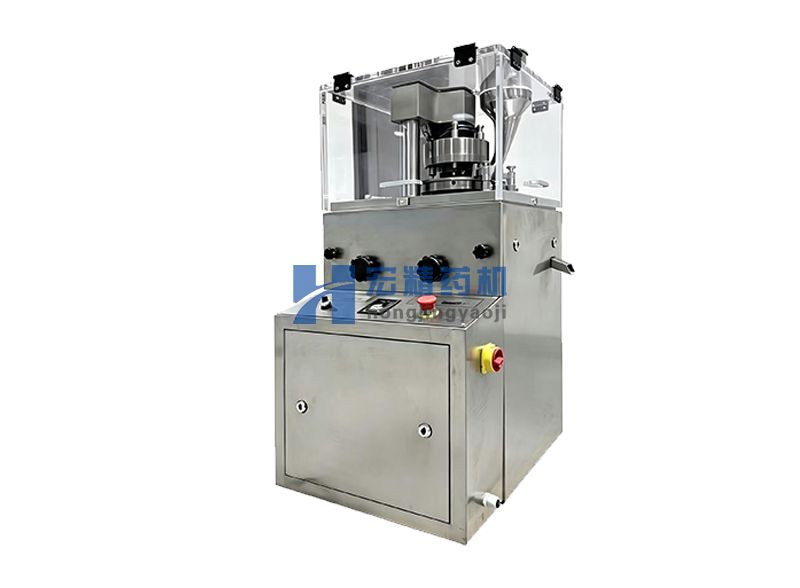
旋转压片机突然停机,很多情况下是机械缓冲装置触发所致。本文以宏精ZP系列旋转式压片机为例,解析机械缓冲装置的触发原因、判断方法和复位步骤。
一、先搞清楚:机械缓冲装置是什么?
机械缓冲装置是旋转式压片机的关键安全机构,其核心是一套基于弹簧-偏心轴机构的力反馈保护系统。
正常工作状态下,弹簧保持设定的预紧力,压轮轴处于正常偏心位置,上下压轮之间的间隙恒定,冲杆顺畅通过,完成压片动作。
当冲杆受到的阻力突然增大时,作用在压轮上的力随之增大。当压力超过弹簧的预紧力设定值时,弹簧被压缩,偏心轴发生转动,上压轮位置上移,上下压轮之间的距离增大——压力被“卸掉”,从而避免冲杆、压轮、传动系统等机件遭受冲击损坏。
简单说:机械缓冲装置就是压片机的“安全阀”。当压力异常升高时,它主动让位卸力,宁可停机也不让设备损坏。
二、突然停机的常见触发原因
机械缓冲装置触发导致停机,通常由以下原因引起:
1. 物料中混入硬块或异物
颗粒中混入硬块、金属屑、结块物料等异物,是触发缓冲装置最常见的原因。当硬物进入模孔,冲杆受到的阻力瞬间飙升,压力超过弹簧预紧力设定值,缓冲装置立即动作,设备停机。
2. 填充过量
填充深度调节不当,单次填充物料过多,压制时所需压力超出正常范围,同样会触发缓冲装置。
3. 冲模安装不到位或磨损变形
冲头磨损、变形或安装不到位,导致冲杆在模孔中运动受阻,阻力异常增大。此外,冲头长短不齐也会造成个别冲模承受的压力过大。
4. 双片重叠
前一片未及时推出中模孔,下一片又压了上来,两片叠加导致压力骤增。
5. 物料水分异常或粘性过大
物料水分过高(>3%)会导致严重粘冲,物料粘附在冲头表面,脱模阻力增大,间接引发压力异常升高。
6. 转速过快
转台转速过快,颗粒在冲模中保压时间过短,填充不充分,个别模孔填充量过大或过小,都可能引发压力波动。
三、如何判断是机械缓冲装置触发?
设备突然停机后,不要急于重启。先按以下步骤判断:
第一步:观察停机状态
机械缓冲装置触发时,上压轮位置上移,冲杆未能完成压制行程,设备停在异常位置。如果冲模停在模孔中、转台无法转动,大概率是缓冲装置已动作。
第二步:检查压力表
如果设备配有压力表,观察压力显示是否超过正常压制压力的1.5倍以上。压力异常升高是缓冲装置触发的直接信号。
第三步:检查物料和冲模
取出模孔中的物料,检查是否混有硬块或异物。检查冲头表面是否有粘冲痕迹、磨损或变形。
第四步:确认弹簧预紧力设定
如果弹簧预紧力设定过低,正常压制压力也可能触发缓冲装置。检查调节螺杆是否在合理位置。
四、复位方法与操作步骤
确认是机械缓冲装置触发后,按以下步骤复位:
第一步:立即停机断电
按下紧急停机按钮,切断设备电源,确保操作安全。切勿在设备通电状态下进行复位操作。
第二步:清除异常物料
打开透明观察窗,取出中模孔中残留的物料,清除可能导致压力异常的硬块或异物。检查加料器、料斗中是否有结块物料。
第三步:检查冲模状态
取出触发停机位置附近的冲模,检查冲头是否磨损、变形或安装不到位。用卡尺测量冲头长度,确保与其他冲模一致。如发现冲模损坏,应更换后再复位。
第四步:手动盘车确认
使用手动盘车装置,缓慢转动转台,确认冲杆能在模孔中顺畅通过,无卡滞、无异常阻力。如盘车过程中仍有明显阻力,需继续排查原因,不得强行盘车。
第五步:复位缓冲装置
宏精ZP系列的机械缓冲装置在异常压力解除后自动复位——弹簧恢复原状,偏心轴回到正常位置,上下压轮间距恢复标准值。无需像剪切销那样更换零件。
第六步:重新设定弹簧预紧力
根据物料的常规压制压力,通过调节螺杆设定弹簧的预紧力。预紧力不宜过低(否则正常压制也会触发),也不宜过高(否则失去保护作用)。建议参考设备说明书中的推荐值,或根据实际压制压力设定为正常压力的1.5-2倍。
第七步:空载试运行
通电后先空载运行,观察设备运转是否正常。确认无异响、无卡滞后,再逐步加入物料进行试压。
第八步:观察试压状态
试压过程中密切关注压力表读数和设备运行状态。如再次触发缓冲装置,需重新排查物料和冲模问题,不得反复强行重启。
五、日常预防措施
机械缓冲装置触发是“保护动作”,不是“故障”。但频繁触发会影响生产效率,日常应做好以下预防:
控制物料质量:过筛去除硬块和异物,控制颗粒粒度均匀。每批物料压片前用快速水分测定仪检测水分,确保在2-3%的适宜范围内。
定期检查冲模:每批次检查冲模磨损情况,用卡尺测量冲头长度,确保一致。发现磨损、变形及时更换。
合理设定填充深度:根据物料压缩比和片剂厚度合理设定填充深度,避免填充过量。
保持转速稳定:避免转速过快,给颗粒足够的保压时间。
定期检查缓冲装置:每季度检查弹簧预紧力是否正常,偏心轴转动是否灵活,弹簧是否有疲劳变形。
六、宏精ZP系列:机械缓冲装置的设计特点
宏精ZP系列旋转式压片机(涵盖ZP-5/7/9、ZP-15/17/19及ZP-33)均标配机械缓冲装置,其设计特点包括:
-
自动复位:异常压力解除后自动复位,无需更换零件,缩短停机时间
-
反应灵敏:弹簧-偏心轴机构响应迅速,压力异常时立即动作
-
保护全面:将异常冲击力消解在弹性环节,保护冲模、压轮、蜗轮蜗杆等核心部件
此外,ZP系列全封闭不锈钢外壳符合GMP标准,最大工作压力60千牛(ZP-33为40千牛),转台转速、填充深度、片剂厚度均可调节,适用于制药、食品、化工、健康品等行业。
七、关于宏精机械
长沙市宏精机械设备有限公司前身为长沙市岳麓区常宏制药机械设备厂,拥有20余年制药机械生产经验。公司主营压片机、粉碎机、混合机、制丸机、灌装机、包装机、提取设备等全流程制药机械,是集开发、设计、制造于一体的源头生产厂家。
宏精ZP系列旋转式压片机标配机械缓冲装置,以可靠的安全保护设计,助力用户减少设备故障、延长使用寿命。公司提供从设备选型咨询到售后维护的全流程服务。