
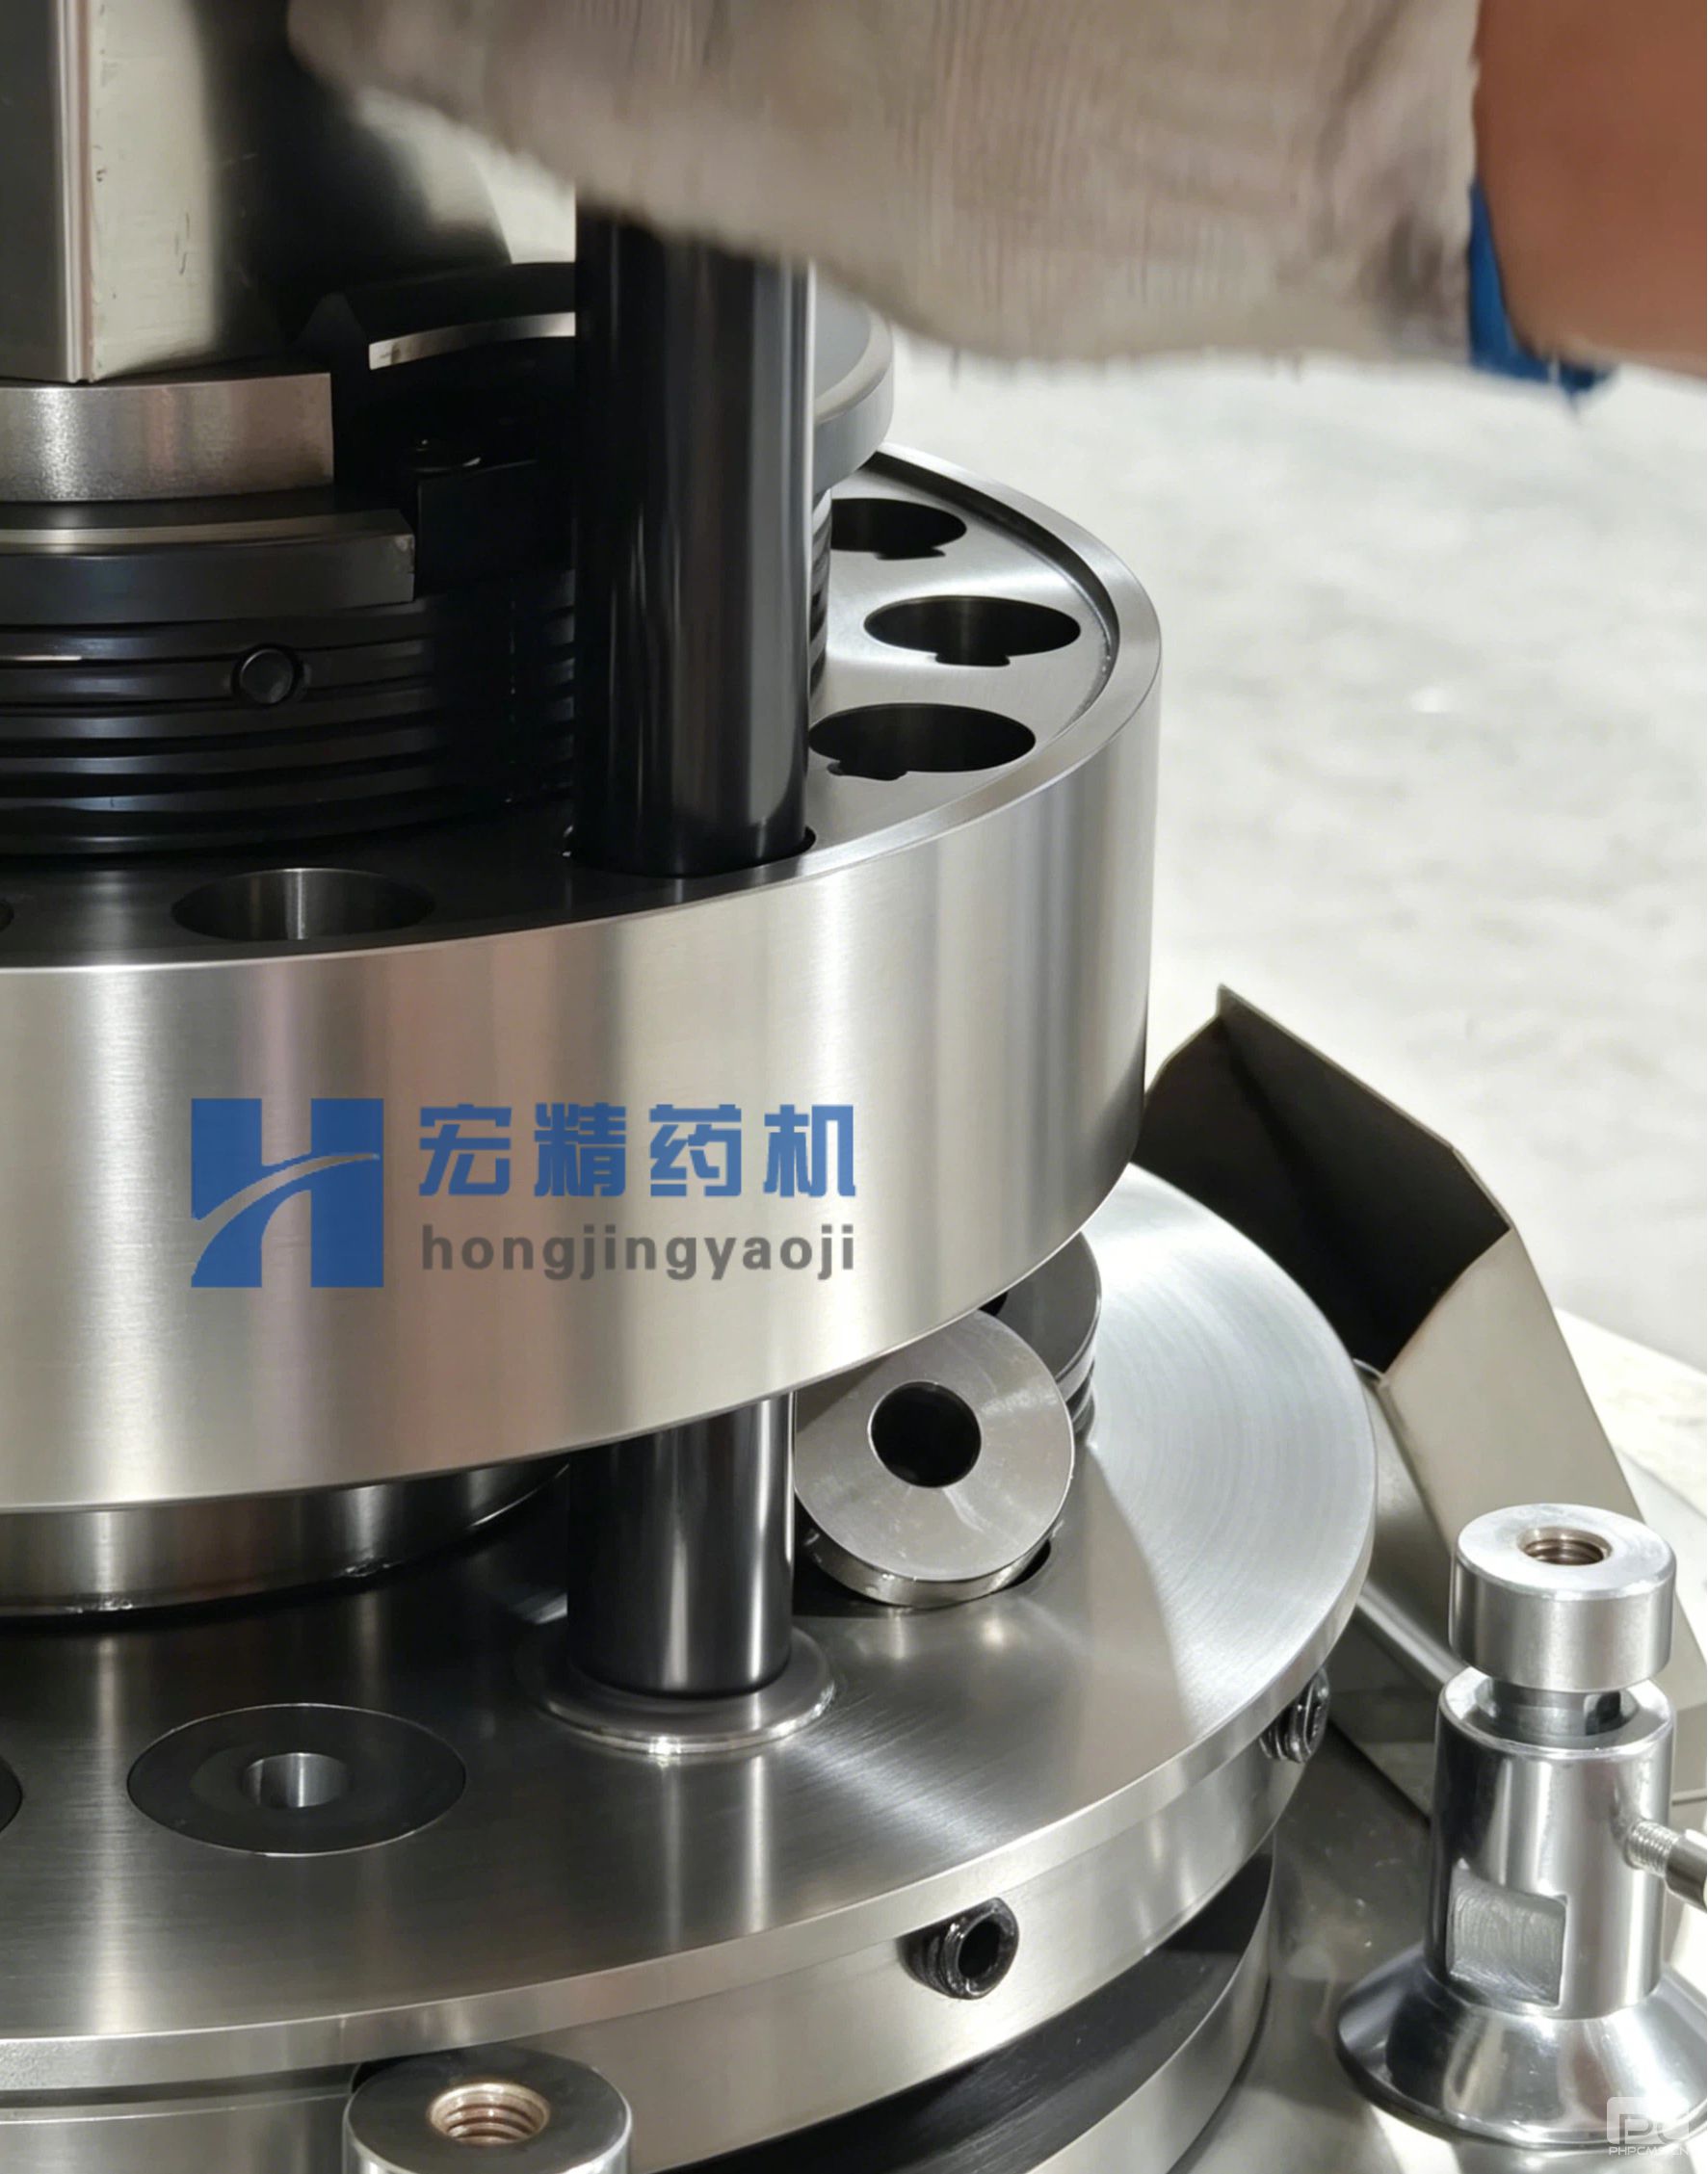
宏精ZP系列旋转式压片机配备的机械缓冲装置,正是为应对这一风险而设计的关键安全机构。
一、什么是“过载”?压片机过载的常见原因
过载,是指压片机在运行过程中承受的压力超过了设备设计的安全阈值。
在正常压片生产中,压力是相对稳定的。但以下情况容易引发瞬间过载:
-
物料异常:颗粒中混入硬块、金属屑等异物,或颗粒过大、过硬
-
填充过量:填充深度调节不当,单次填充物料过多
-
冲模故障:冲头磨损、变形或安装不到位,导致阻力异常增大
-
双片重叠:前一片未及时推出,下一片又压了上来
-
物料水分异常:水分过高导致粘冲,脱模阻力增大
上述任何一种情况发生时,压轮与冲杆之间的作用力会瞬间飙升。如果没有保护装置,这股巨大的冲击力将直接传递到冲杆、压轮轴、蜗轮蜗杆乃至电机上,造成不可逆的损伤。冲头断裂、压轮轴承损坏、齿轮崩齿,都是过载的常见后果。
二、机械缓冲装置的工作原理
宏精ZP系列压片机的机械缓冲装置,本质上是一套基于弹簧-偏心轴机构的力反馈保护系统。
其核心工作逻辑可以概括为:压力监测 → 弹性让位 → 压力释放 → 自动复位。
第一步:正常工作状态
在正常压片压力范围内,机械缓冲装置中的弹簧保持设定的预紧力,压轮轴处于正常的偏心位置,上下压轮之间的间隙保持恒定,冲杆顺畅通过,完成压片动作。
第二步:压力异常升高
当冲杆受到的阻力突然增大(如遇到硬块或填充过量),作用在压轮上的力也随之增大。这个增大的力通过压轮轴传递到与轴连接的杠杆机构上。
第三步:弹簧压缩、偏心轴转动
当压力超过弹簧的预紧力设定值时,杠杆机构推动弹簧压缩。弹簧的压缩带动偏心轴发生转动,使上压轮位置上移。上下压轮之间的距离随之增大。
第四步:压力释放与保护
上下压轮距离增大后,冲杆通过时受到的挤压力显著减小。压力被“卸掉”了,从而避免了对冲杆、压轮、传动系统等机件的冲击损坏。
第五步:自动复位
当异常压力解除后,弹簧恢复原状,偏心轴回到正常位置,上下压轮间距恢复标准值,设备可继续正常运行。
三、与传统过载保护方式的对比
为了更好地理解机械缓冲装置的价值,可以将其与另外两种常见的过载保护方式做对比:
剪切销式过载保护
采用剪切销或安全销设计,当压力超过设定值时,剪切销断裂,切断动力传递。优点是结构简单、反应直接;缺点是剪切销为一次性消耗件,每次过载后必须更换才能恢复生产,停机时间长。
液压式过载保护
通过液压系统监测压力,超压时泄压保护。优点是精度高、可调范围大;缺点是系统复杂、成本高,多用于大型高速压片机。
ZP系列的机械缓冲装置(弹簧-偏心轴式)
优点是结构可靠、反应灵敏、可自动复位、无需更换零件。对于中小型旋转压片机而言,机械缓冲装置是最成熟、最可靠的过载保护方案——既不需要像剪切销那样更换零件,也不需要像液压系统那样复杂的维护。
四、机械缓冲装置对用户的实际价值
1. 保护核心部件,降低维修成本
冲模、压轮、蜗轮蜗杆是压片机最昂贵的核心部件。一套冲模的价格从几百到上千元不等,压轮轴和传动齿轮的更换更是费时费力。机械缓冲装置通过“让位卸力”,将异常冲击力消解在弹性环节,避免这些核心部件遭受毁灭性损伤。
2. 减少非计划停机,保障生产连续性
在制药、食品、保健品等行业,生产线的非计划停机意味着产能损失和交货期延误。剪切销式保护虽然也能防止设备损坏,但每次触发都需要更换销钉、重新调试。机械缓冲装置在异常排除后自动复位,设备可以立即恢复运行,将停机时间压缩到最短。
3. 延长设备整体使用寿命
压片机是精密设备,长期承受冲击载荷会导致导轨磨损加剧、轴承游隙增大、精度逐步下降。机械缓冲装置将每一次异常冲击都“柔化”处理,减少了设备长期累积的疲劳损伤,延长了整机的服役年限。
五、ZP系列机械缓冲装置的应用
长沙市宏精机械设备有限公司ZP系列旋转式压片机(涵盖ZP-5/7/9、ZP-15/17/19及ZP-33等型号),均标配机械缓冲装置。以下参数全部来自宏精机械官方技术资料。
ZP-5/7/9系列
| 参数项 | ZP-5 | ZP-7 | ZP-9 |
|---|---|---|---|
| 冲模数 | 5副 | 7副 | 9副 |
| 最大工作压力 | 60千牛 | 60千牛 | 60千牛 |
| 最大压片直径 | 20mm | 16mm | 16mm |
| 最大片剂厚度 | 6mm | 6mm | 6mm |
| 最大填充深度 | 15mm | 15mm | 15mm |
| 最大产量 | 0.9万片/时 | 1.26万片/时 | 1.62万片/时 |
| 转台转速 | 0-30转/分 | 0-30转/分 | 0-30转/分 |
| 外形尺寸 | 450×635×1100mm | 450×635×1100mm | 450×635×1100mm |
| 电机功率 | 2.2KW | 2.2KW | 2.2KW |
ZP-15/17/19系列
| 参数项 | ZP-15 | ZP-17 | ZP-19 |
|---|---|---|---|
| 冲模数 | 15副 | 17副 | 19副 |
| 最大工作压力 | 60千牛 | 60千牛 | 60千牛 |
| 最大压片直径 | 25mm | 20mm | 13mm |
| 最大片剂厚度 | 6mm | 6mm | 6mm |
| 最大填充深度 | 15mm | 15mm | 15mm |
| 最大产量 | 2.7万片/时 | 3.06万片/时 | 3.42万片/时 |
| 转盘转速 | 30转/分 | 30转/分 | 30转/分 |
| 外形尺寸 | 615×890×1415mm | 615×890×1415mm | 615×890×1415mm |
| 重量 | 850KG | 850KG | 850KG |
ZP-33
| 参数项 | 规格 |
|---|---|
| 冲模数 | 33付 |
| 最大生产能力 | ≤11万片/时 |
| 最大压力 | 40千牛 |
| 最大压片直径 | 12mm |
| 最大片剂厚度 | 6mm |
| 最大填充深度 | 15mm |
| 电压/功率 | 380V/2200W |
| 外形尺寸 | 930×900×1600mm |
| 重量 | 850KG |
应用要点:
无论在实验室的小批量试制场景,还是在生产车间的连续运行中,机械缓冲装置都在默默守护着设备的安全。特别是对于ZP-15/17/19等中大型号,转盘上装有15-19副冲模,单次旋转压制的片数更多、单位时间通过的冲杆频率更高,遇到异常物料时累积的冲击风险也更大,机械缓冲装置的保护价值尤为突出——它能在高速运转中迅速响应每一次异常压力,为每一副冲模提供实时的过载保护。
ZP-33除机械缓冲装置外,另配压力过载保护装置,当压力过载时能自动停机,双重保护进一步降低设备损坏风险。
用户只需在设备调试时,根据物料的常规压制压力,通过调节螺杆设定好弹簧的预紧力即可。日常使用中无需额外操作,装置会自动完成监测、缓冲、复位全过程。
六、过载触发后的复位方法
如果机械缓冲装置已经触发导致设备停机,可按以下步骤复位:
第一步:立即停机断电,确保操作安全。
第二步:清除异常物料,取出中模孔中残留的物料,清除可能导致压力异常的硬块或异物。
第三步:检查冲模状态,取出触发停机位置附近的冲模,检查冲头是否磨损、变形或安装不到位。
第四步:手动盘车确认,使用手动盘车装置缓慢转动转台,确认冲杆能在模孔中顺畅通过,无卡滞、无异常阻力。
第五步:确认自动复位,异常压力解除后弹簧恢复原状,偏心轴回到正常位置,上下压轮间距恢复标准值。
第六步:重新设定弹簧预紧力,根据物料常规压制压力,通过调节螺杆设定预紧力,建议设定为正常压力的1.5-2倍。
第七步:空载试运行,通电后先空载运行,观察设备运转是否正常,确认无误后再逐步加入物料试压。
七、关于宏精机械
长沙市宏精机械设备有限公司前身为长沙市岳麓区常宏制药机械设备厂,拥有20余年制药机械生产经验。公司主营压片机、粉碎机、混合机、制丸机、灌装机、包装机、提取设备等30余种制药机械,是集开发、设计、制造于一体的源头生产厂家。
宏精ZP系列旋转式压片机全系标配机械缓冲装置,以可靠的安全保护设计,助力用户减少设备故障、延长使用寿命。全封闭不锈钢外壳符合GMP标准,60千牛最大工作压力覆盖大多数片剂物料,转台转速、填充深度、片剂厚度均可调节,支持非标定制和三维仿真实训系统配套。
宏精机械提供从设备选型咨询、安装调试到售后维护的全流程服务,致力于为用户提供高效、可靠的压片设备。